


Čeličane i tvornice teških strojeva dugo su prihvaćale rashladnu tekućinu za poplave kao cijenu poslovanja. Pumpe, spremnici, sakupljači magle, održavanje korita, ugovori o zbrinjavanju — popis se nastavlja, kao i troškovi. Podmazivanje minimalne količine, ili MQL, prekida taj obrazac isporukom precizno odmjerene struje zraka i ulja u zonu rezanja, koristeći samo djelić tekućine koju troši konvencionalni sustav.
U naša dva desetljeća izgradnje alatnih strojeva za teške uvjete rada za metalurška postrojenja, vidjeli smo kako MQL postaje praktičan radionički standard. Nije zamjena za svaku strategiju hlađenja, ali je ozbiljna opcija za poboljšanje vijeka trajanja alata, završne obrade površine i održivosti pogona. Ovaj vodič objašnjava što je MQL, kako radi i gdje ima najviše smisla u teškoj strojnoj obradi.
Podmazivanje minimalnom količinom ekološki je prihvatljiva tehnika koja raspršuje vrlo malu količinu stlačenog plina i maziva na zonu rezanja. Umjesto prelivanja obratka galonima rashladne tekućine, MQL koristi finu maglicu ulja ili sintetičkog estera. Uobičajena potrošnja ostaje na nekoliko unci po smjeni po alatu.
MQL se također naziva gotovo suhom strojnom obradom jer se proces ponaša više poput suhog rezanja nego mokrog rezanja. Mala količina ulja smanjuje trenje između rezne oštrice i obratka, dok komprimirani zrak djeluje kao nosač i osigurava određeno hlađenje. Uljni film smanjuje nakupljanje rubova i sprječava zavarivanje alata.
MQL sustav ima tri temeljna elementa: spremnik ulja, mjerni uređaj i sklop mlaznice. Crpka isporučuje kapljice maziva u cjevovod komprimiranog zraka. Zrak raspršuje ulje u vrlo fine kapljice, stvarajući uzak, brzi sprej koji se može usmjeriti izravno na oštricu.
Isporuka može biti vanjska, pomoću fiksne mlaznice ili kroz vreteno. Kod teške obrade tokarenja i valjanja, vanjska primjena je obično dovoljna i lakša za naknadnu ugradnju. Ključ je dosljednost: sprej mora ostati na zoni rezanja bez zanošenja, kapanja ili izgladnjivanja alata.
Da biste razumjeli gdje se MQL uklapa, pomaže ga izravna usporedba s rashladnom tekućinom za poplavu preko čimbenika koji su važni u radnji.
| Faktor | Flood Coolant | MQL |
|---|---|---|
| Upotreba tekućine | Galona na sat | Unce po smjeni |
| Rukovanje otpadom | Velike količine za odlaganje | Minimalni otpad |
| Površinska obrada | Dobro, ali može varirati | Često bolje |
| Trajnost alata | Može pretrpjeti toplinski šok | Predvidljivije |
| Održavanje | Rezervoari, pumpe, filteri | Lokalizirano, jednostavno |
| Opterećenje okoliša | Zamagljivanje, odlaganje, kontakt s kožom | Čišće i sigurnije |
| Otisak poda trgovine | Cjevovod i skladištenje | Kompaktan i mobilan |
MQL najbolje radi kada je pritisak alata visok, proces je kontinuiran i ponovljivost površine je važna. Ističu se tri područja teške industrije: tokarenje valjaka, glodanje uzorkovanih ploča i brušenje prstena valjaka.
Velike role su zahtjevni obradaci. Njihova veličina i težina stvaraju produljeni angažman alata, a gotova površina određuje kvalitetu čeličnog lima koji slijedi. MQL pomaže na dva načina: smanjuje trenje na rubu rezača i izbjegava toplinsku distorziju do koje može doći kada se velika rola natopi rashladnom tekućinom. Sa stabilnim uljnim filmom, alat proizvodi konzistentniji promjer i bolju završnu obradu površine.
 CK8450 CNC tokarski stroj s valjcima za višeprolazno tokarenje valjaka od čelika i lijevanog željeza Ovaj CNC tokarski stroj za valjke dizajniran je za precizno tokarenje u više prolaza velikih valjaka od čelika i lijevanog željeza. Uz MQL sprej, smanjuje trenje i toplinsku distorziju, poboljšavajući životni vijek alata i održavajući dosljednu geometriju valjka. Pogledajte proizvod →
Naše vlastito iskustvo s Primjene CNC valjkastog tokarilice podržava ovo načelo. Strojevi poput CK8450 dizajnirani su za precizno višeprolazno tokarenje valjaka od čelika i lijevanog željeza. Upareni s ispravno podešenim MQL raspršivačem, oni zadržavaju tekućinu za rezanje tamo gdje je potrebna, bez otpada i nereda. Rezultat je mjerljivo poboljšanje trajnosti alata i geometrije valjka.
Ploče s uzorcima i glodane komponente velikog profila stvaraju isprekidane rezove i velika opterećenja strugotinama. MQL radi s rezačima s više zuba držeći rubove premazanim i gurajući strugotine komprimiranim zrakom. Budući da se taloži tako malo ulja, nema ljepljivih ostataka koji bi ometali automatsku promjenu alata ili rukovanje dijelovima.
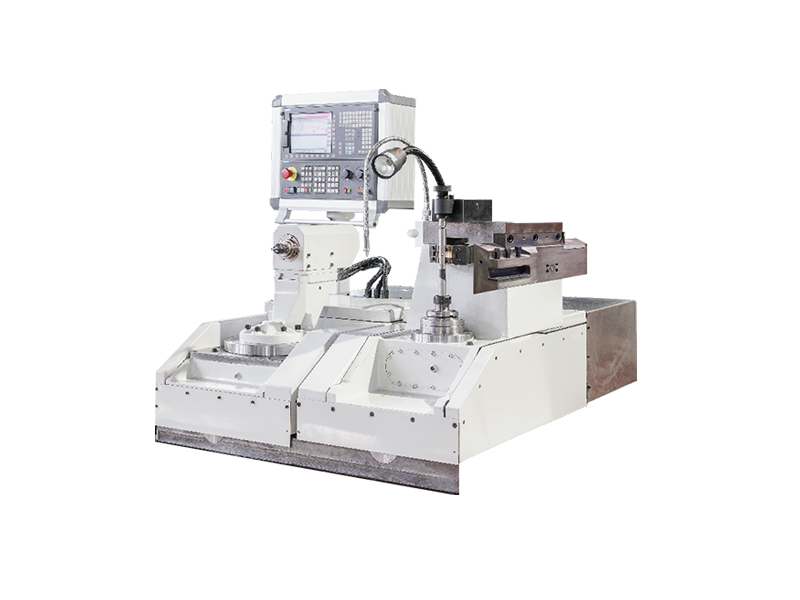 CXK9550 CNC tokarski stroj Centar za tokarenje i glodanje za višeprocesnu obradu valjaka Ovaj centar za tokarenje i glodanje obrađuje isprekidane rezove i velika opterećenja strugotinom dok podržava čišći rad s MQL-om. Automatizira obradu utora na valjcima za valjke od nodularnog lijeva, volfram karbida i čelika velike brzine. Pogledajte proizvod →
Stroj za tokarenje i glodanje CXK9550 u našoj liniji izgrađen je oko višeprocesnog rada. Kada se doda MQL, podržava čišću radnu okolinu i niže troškove potrošnog materijala uz zadržavanje dimenzionalne stabilnosti potrebne za proizvodnju ploča s uzorkom.
Brušenje je tradicionalno najteža primjena za MQL jer abrazivni kotači stvaraju toplinu na mnogim točkama rezanja, a strugotine je teško pomicati samo zrakom. Međutim, napredak u sintetičkim esterskim tekućinama i visokotlačnim raspršujućim mlaznicama učinio je MQL održivim za mnoge operacije mljevenja valjkastih prstenova i cilindričnih.
Za završnu obradu valjkastim prstenom prednost je često toplinska stabilnost. Kompaktna uljna magla male količine dodaje manje topline radnom predmetu nego tekućina za hlađenje, smanjujući rizik od ovalnosti i pomicanja dimenzija. Moderni kruti strojevi za brušenje mogu kompenzirati niži kapacitet hlađenja s kontroliranim brzinama napredovanja i iskrom.
 SK001-5 Inteligentni CNC stroj za brušenje s valjkastim prstenom visoke krutosti Ovaj stroj za brušenje izrađen je za karbidne valjkaste prstenove s fleksibilnim CNC sustavom i kontrolom zatvorene petlje. Njegova krutost i pametno programiranje omogućuju stabilne gotovo suhe cikluse mljevenja, smanjujući toplinski pomak i ovalnost. Pogledajte proizvod →
U tom kontekstu, stroj poput SK0015 CNC prstenaste brusilice visoke krutosti jak je kandidat. Njegov inteligentni sustav upravljanja olakšava podešavanje ciklusa mljevenja za gotovo suhi rad.
Ako odlučite testirati MQL, kemija tekućine zaslužuje pažljivo razmišljanje. Sintetski esteri su popularna polazna točka jer kombiniraju visoku mazivost s toplinskom otpornošću. Mineralna ulja su jeftinija, ali se brže razgrađuju, a tekućine na biljnoj bazi mogu biti osjetljive na oksidaciju.
Sustav isporuke jednako je bitan. Potražite podesive količine raspršivanja, robusne filtre i konstantan tlak zraka. U vlažnim okruženjima, sušilo za sušenje na liniji komprimiranog zraka sprječava da voda zagadi ulje. Započnite konzervativno s operacijom koju dobro poznajete, zatim izmjerite promjenu u istrošenosti alata, završnoj obradi površine i korištenju tekućine.
Uvođenje MQL-a ne zahtijeva zamjenu svakog stroja u trgovini. Praktičan pristup počinje jednom operacijom, jednim alatom i mjesec dana podataka.
Obuka rukovatelja također je važna. Mlaznica koja pokazuje dva inča izvan cilja može pokvariti rezultat, stoga jasne upute i jednostavne provjere položaja čine stvarnu razliku. Također je važno pregledati evakuaciju strugotine, jer MQL ne ispire strugotine mlazom rashladne tekućine. Dobri lomci strugotine i pravilna geometrija alata su bitni.
Kao proizvođač alatnih strojeva za industriju čelika, rutinski pomažemo kupcima kroz ovu vrstu prijelaza. The kompletan asortiman alatnih strojeva za teške uvjete rada koje isporučujemo uključuje tokarilice s valjcima, strojeve za brušenje i centre za glodanje koji se mogu konfigurirati za obradu uz pomoć MQL-a. Rad s partnerom koji ima praktično iskustvo u obradi teških strojeva pomaže vam da izbjegnete uobičajene pogreške.
Podmazivanje minimalne količine više nije eksperiment u niši. U teškoj strojnoj obradi nudi stvarno smanjenje troškova tekućine, otpada, opterećenja održavanja i izloženosti okoliša. Ključ je u kombinaciji pravog stroja, prave tekućine i odgovarajuće metode primjene.
U Jiangsu Dingshun Heavy Duty Machine Tool Co., Ltd., gradimo opremu za teške uvjete rada oko stvarnih proizvodnih izazova. Ako procjenjujete MQL za obradu valjkom, brušenje ili glodanje ploče s uzorkom, odvojite vrijeme da ga testirate na svojim komponentama. S pravim postavkama, MQL postaje izravna dobit za vašu radnju, vaš proračun i vaše operatere.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:99 Tiantong Road, grad Nantong, provincija Jiangsu.
Tvornička scena
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Sva prava pridržana.


