


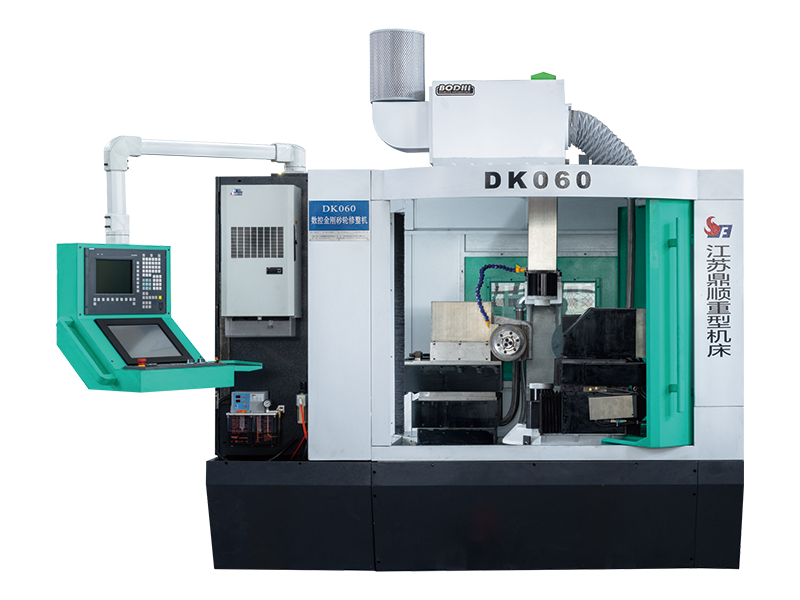
A brusilica s dijamantnim kolutom je alat ili stroj koji se koristi za obnavljanje performansi rezanja i geometrijske točnosti brusnih ploča. Tijekom vremena, brusne ploče postaju opterećene materijalom obratka, gube svoje oštre rezne rubove i razvijaju neravne profile. Obrada uklanja istrošeni vanjski sloj ploče, izlažući svježa abrazivna zrnca i ispravljajući oblik ploče. Dijamant se koristi kao materijal za obradu jer je najtvrđa poznata tvar i može učinkovito prorezati abrazivna zrnca kotača — bilo da su ta zrnca aluminijev oksid, silicijev karbid ili kubični borov nitrid (CBN).
Proces odijevanja služi u dvije različite svrhe: dotjerivanje i odijevanje. Ispravljanjem se vraća geometrijski oblik kotača — čineći ga savršeno okruglim i osiguravajući da je profil lica točan za namjeravanu operaciju brušenja. Obrada otvara površinsku strukturu kotača, stvarajući poroznost i oštrinu potrebnu za učinkovito rezanje. Obje se funkcije često izvode istovremeno s brusilicom za dijamantnu obradu, ovisno o vrsti alata i konfiguraciji stroja koji se koristi.
Alati za brušenje dijamanta i brusilice dolaze u nekoliko različitih konfiguracija, od kojih svaka odgovara određenim vrstama kotača, postavkama stroja i proizvodnim zahtjevima. Razumijevanje razlika među njima prvi je korak prema odabiru pravog rješenja za vaš postupak mljevenja.
Dijamantna komoda s jednom točkom je najtradicionalniji i najčešće korišteni tip. Sastoji se od jednog prirodnog ili sintetičkog dijamanta montiranog na vrhu čelične drške. Operater pomiče rezač preko površine rotirajućeg brusnog kotača pri kontroliranoj brzini dodavanja i dubini. Rezači s jednom točkom vrlo su učinkoviti za poravnavanje i dotjerivanje ravnih ploča koje se koriste za površinsko, cilindrično i brušenje bez središta. Njihova je glavna prednost jednostavnost: jeftini su, jednostavni za korištenje i mogu se ponovno naoštriti laganim okretanjem drške kako bi se otkrila svježa dijamantna površina. Međutim, troše se relativno brzo kod obrade tvrđih ploča kao što su CBN ili dijamantne brusne ploče.
Dijamantni dreseri s više točaka sadrže više malih dijamantnih čestica raspoređenih po području vrha, umjesto jednog velikog kamena. Ovo raspodjeljuje opterećenje obrade na nekoliko kontaktnih točaka, što rezultira dužim vijekom trajanja alata i dosljednijom završnom obradom površine brušene ploče. Osobito su prikladni za visokoproizvodna okruženja gdje je učestalost obrade visoka i dosljedna topografija kotača je kritična. Rezači s više točaka proizvode nešto drugačiju teksturu površine u usporedbi s alatima s jednom točkom — obično finiju, ujednačeniju reznu površinu — što može biti prednost pri brušenju komponenti koje zahtijevaju nisku hrapavost površine.
Rotirajući dijamantni alati za obradu, također poznati kao dijamantni valjci za obradu ili rotirajući diskovi za obradu, koriste rotirajući disk ili valjak impregniran dijamantnim česticama za kondicioniranje brusne ploče. Valjak za obradu se pokreće ili posebnim motorom ili kontaktom sa samim brusnim kotačem (konfiguracija koja se naziva drobljenjem). Rotacijski uređivači su vrlo učinkoviti i sposobni reproducirati složene profile na površini brusne ploče s izvrsnom ponovljivošću. Oni su preferirani izbor u CNC strojevima za brušenje gdje se programiraju automatizirani ciklusi obrade i gdje je točnost profila najvažnija. Kompromis je cijena: rotirajuće dijamantne kosilice znatno su skuplje od stacionarnih vrsta, iako nude daleko nižu cijenu po haljini tijekom dugih proizvodnih serija.
Dijamantni blokovi i štapići za obradu se prvenstveno koriste za obradu superabrazivnih ploča — posebno CBN i dijamantnih brusnih ploča — gdje su konvencionalni alati za obradu neučinkoviti. Ovi se alati sastoje od spojenog bloka mekšeg abrazivnog materijala, kao što je bijeli aluminijev oksid ili silicij karbid, s ugrađenim finim dijamantnim česticama. Kada se pritisnu na rotirajući superabrazivni kotač, selektivno uklanjaju vezni materijal između abrazivnih zrnaca, otvarajući strukturu kotača i poboljšavajući učinkovitost rezanja. Obično se koriste u brušenju alata i rezača, preciznom površinskom brušenju i bilo kojoj primjeni gdje se performanse superabrazivnog kotača moraju vratiti bez značajnije promjene geometrije kotača.
Dijamantni uređivači tipa oštrica i oblika specijalizirani su alati dizajnirani za dotjerivanje brusnih ploča u određeni prilagođeni profil. Umjesto obrade ravne ili jednostavne površine radijusa, ovi su alati oblikovani tako da odgovaraju obrnuto željenom profilu kotača i prelaze preko površine kotača kako bi se precizno reproducirao taj oblik. Uvelike se koriste u brušenju zupčanika, brušenju navoja i proizvodnji komponenti sa složenim profilima poprečnog presjeka. Dijamantni segmenti ili oštrice raspoređeni su tako da odgovaraju traženom obliku, a trošenje se mora pažljivo pratiti jer će se svako pogoršanje profila obloge izravno prenijeti na radni komad.
| Vrsta | Najbolje za | Sposobnost profila | Relativni trošak |
| Jedna točka | Ravni kotači opće namjene | Jednostavan stan/kut | Niska |
| Multi-Point | Visoka proizvodnja, dosljedna završna obrada | Ravan/umjeren radijus | Niska–Medium |
| Rotacijski valjak | CNC brušenje složenih profila | Složeni oblici | visoko |
| Blokiraj/zalijepi | Superabrazivni kotači (CBN/dijamantni) | Samo otvaranje | Niska–Medium |
| Oblik/Oštrica | Brušenje navoja, zupčanika i profila | Prilagođeni profili | Srednje–visoko |
Čak i s odabranom pravom vrstom komode, rezultati obrade uvelike ovise o tome kako se proces izvodi. Male greške u postavljanju ili tehnici mogu proizvesti točak koji se loše reže, stvara pretjeranu toplinu ili ostavlja lošu završnu obradu na obradcima. Sljedeći praktični savjeti pokrivaju najvažnije parametre i navike koji odvajaju osrednje rezultate odijevanja od izvrsnih.
Dijamantne komode s jednom točkom moraju se montirati pod blagim kutom - obično 10 do 15 stupnjeva od okomice, nagnute u smjeru vrtnje kotača. Ovaj kut osigurava da dijamantni vrh u čistom dodiru s kotačem i sprječava uvlačenje alata u površinu kotača, što bi uzrokovalo krhotine i prerano trošenje. Dijamant također treba biti postavljen malo ispod središnje crte kotača, a ne iznad nje, kako bi se održalo stabilno djelovanje rezanja. Rotacijske komode imaju vlastite zahtjeve o omjeru brzine koje je odredio proizvođač, a nepoštivanje tih omjera rezultirat će ili previše otvorenom ili previše ostakljenom površinom kotača.
Brzina poprečnog napredovanja obrađivača preko čela kotača izravno kontrolira rezultirajuću topografiju površine. Mala brzina dodavanja daje finu, glatku površinu kotača prikladnu za završno brušenje, dok brža brzina dodavanja stvara grublju, otvoreniju strukturu idealnu za agresivno uklanjanje materijala. Slično tome, dubina rezanja po prolazu obrade treba biti mala - obično između 0,01 mm i 0,03 mm po prolazu - kako bi se izbjeglo preopterećenje dijamanta i stvaranje prekomjerne topline. Provođenje više laganih prolaza gotovo je uvijek bolje od pokušaja da se obučete debelo u jednom prolazu.
Obrada stvara značajnu toplinu u kontaktnoj zoni između dijamanta i kotača. Bez rashladne tekućine, ova toplina može napuknuti dijamantni vrh, oštetiti spoj kotača i uzrokovati toplinska opterećenja koja dovode do prijevremenog loma kotača. Uvijek nanesite obilan protok rashladne tekućine za mljevenje — tekućine topljive u vodi ili rashladne tekućine na bazi ulja, ovisno o procesu — usmjerene točno na kontaktnu točku obrade. Tekućina za hlađenje primijenjena sa strane često nije dovoljna; namjenska mlaznica rashladne tekućine postavljena tako da pogodi točnu točku kontakta pruža daleko bolju toplinsku zaštitu i ispiranje strugotine.
Dijamantne komode se s vremenom troše, a istrošene komode daju nedosljedne rezultate. Kod alata s jednom točkom, redovito provjeravajte dijamantni vrh pod povećanjem i zakrenite dršku za 30 do 45 stupnjeva kada postane vidljiva ravna istrošena faseta. Ovo izlaže svježu oštricu i obnavlja učinak obrade. Za više točaka i rotirajuće obrade, pratite ukupan broj izvedenih obrada i usporedite kvalitetu površine kotača s poznatim dobrim rezultatima. Kada obrada počne zahtijevati više prolaza kako bi se postigla prihvatljiva oštrina, vrijeme je da zamijenite ili obnovite alat.
Mnogi se operateri oblače samo kada primijete očite probleme — tragove opeklina, lošu završnu obradu površine ili pomak dimenzija. Kod preciznog brušenja, ovaj reaktivni pristup je prekasno. Uspostavljanje proaktivnog rasporeda obrade temeljenog na broju izbrušenih dijelova ili volumenu uklonjenog materijala održava kotač u optimalnom stanju i sprječava postupnu degradaciju kvalitete. Za kritične primjene kao što su prstenovi ležajeva ili zrakoplovne komponente, obrada nakon svake serije ili u fiksnim intervalima uklanjanja materijala je standardna praksa.
Razumijevanje onoga što ne treba činiti jednako je vrijedno kao i poznavanje najboljih praksi. Sljedeće greške se često uočavaju u radionicama i dovode do loših rezultata obrade, skraćenog vijeka trajanja alata i oštećenja brusnih ploča:
Izbjegavanjem ovih zamki i primjenom gore opisanih praktičnih smjernica, operateri mogu značajno produžiti životni vijek brusne ploče i vijek trajanja dijamantnog alata, dok dosljedno proizvode izratke koji zadovoljavaju stroge zahtjeve za dimenzijama i kvalitetom površine.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:99 Tiantong Road, grad Nantong, provincija Jiangsu.
Tvornička scena
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Sva prava pridržana.


