


A CNC stroj za obradu valjaka automatizira savijanje, oblikovanje i oblikovanje metalnih limova i zavojnica s visokom preciznošću, ali preciznost sama po sebi ne jamči učinkovit rad s malim otpadom. Otpad u obradi valjaka može nastati od otpadaka materijala, zastoja stroja, energetske neučinkovitosti i ljudske pogreške, što sve povećava troškove i smanjuje propusnost. Ovaj članak opisuje praktične, djelotvorne strategije za smanjenje otpada u svakoj fazi proizvodnog procesa kada se koristi CNC stroj za obradu valjaka.
Prije nego što se otpad može smanjiti, pomaže identificirati odakle obično potječe. U CNC operacijama obrade valjaka, otpad općenito spada u nekoliko ponavljajućih kategorija, od kojih svaka zahtijeva drugačiji pristup za učinkovito rješavanje.
Materijalni otpad često je najveći i najskuplji izvor neučinkovitosti u obradi valjaka. Budući da CNC strojevi s valjcima rade na temelju programiranih uputa, točnost tog programiranja ima izravan utjecaj na količinu sirovog materijala koja se koristi u odnosu na izgubljenu količinu.
Korištenje softvera za ugniježđivanje za planiranje rasporeda dijelova na limu ili kolutu prije obrade značajno smanjuje otpadne komade. Digitalnom simulacijom izgleda prije početka proizvodnje operateri mogu identificirati materijalno najučinkovitiji raspored umjesto da se oslanjaju na ručnu procjenu, koja često ostavlja nepotrebne praznine između dijelova.
Čak će i dobro isplanirani programi proizvesti otpad ako sam stroj nije ispravno kalibriran. Poravnanje valjka, postavke pritiska i brzine dodavanja treba redovito provjeravati, budući da čak i mala odstupanja mogu uzrokovati savijanje ili nepravilno obrezivanje materijala, što rezultira odbačenim dijelovima koji se ne mogu ponovno upotrijebiti.
Vrijeme izgubljeno zbog zastoja stroja i dugotrajnih postupaka postavljanja izravno se pretvara u gubitak proizvodnog kapaciteta. Smanjenje ovih kašnjenja zahtijeva i proceduralne promjene i prakse preventivnog održavanja.
Stvaranje standardiziranih popisa za provjeru postavki za uobičajene vrste poslova smanjuje vrijeme koje operateri provode prilagođavajući postavke između pokretanja. Pohranjivanje provjerenih programskih parametara za dijelove koji se ponavljaju također eliminira potrebu za reprogramiranjem ispočetka svaki put kada se poznati posao vrati na raspored.
Neplanirani kvarovi jedan su od najopasnijih oblika otpada, budući da u potpunosti zaustavljaju proizvodnju i često rezultiraju nedovršenim ili oštećenim dijelovima koji ostaju u stroju. Plan preventivnog održavanja koji se odnosi na podmazivanje, trošenje valjaka i provjere sustava upravljanja prije nego što se pojave problemi pomaže u izbjegavanju ovih skupih prekida.
| Zadatak održavanja | Preporučena učestalost | Otpad spriječen |
| Provjera poravnanja valjaka | Tjedni | Otpad materijala od pogrešnog oblikovanja |
| Podmazivanje pokretnih dijelova | Tjedni | Neplanirani zastoji |
| Kalibracija upravljačkog sustava | Mjesečno | Programske netočnosti |
| Pregled istrošenosti alata | Mjesečno | Prijevremeni kvar alata |
Rasipanje energije često se zanemaruje jer ne proizvodi vidljivi otpad, ali još uvijek povećava nepotrebne troškove proizvodnje. CNC strojevi za obradu valjaka troše energiju čak i tijekom razdoblja mirovanja, a neučinkovite radne postavke mogu povećati potrošnju energije bez poboljšanja kvalitete izlaza.
Grupiranje sličnih poslova zajedno smanjuje broj puta koje stroj treba uključiti, ohladiti ili prebaciti između značajno različitih postavki. Skupna obrada sličnih debljina materijala ili geometrije dijelova u slijedu minimizira energiju utrošenu na ponovljene prilagodbe.
Pokretanje stroja pri nepotrebno visokim brzinama ili pritiscima za određeni materijal ne poboljšava učinak i često povećava potrošnju energije dok ubrzava trošenje alata. Precizno usklađivanje postavki sa specifikacijama materijala, umjesto zadanog postavljanja maksimalnog kapaciteta, štedi energiju bez žrtvovanja kvalitete.
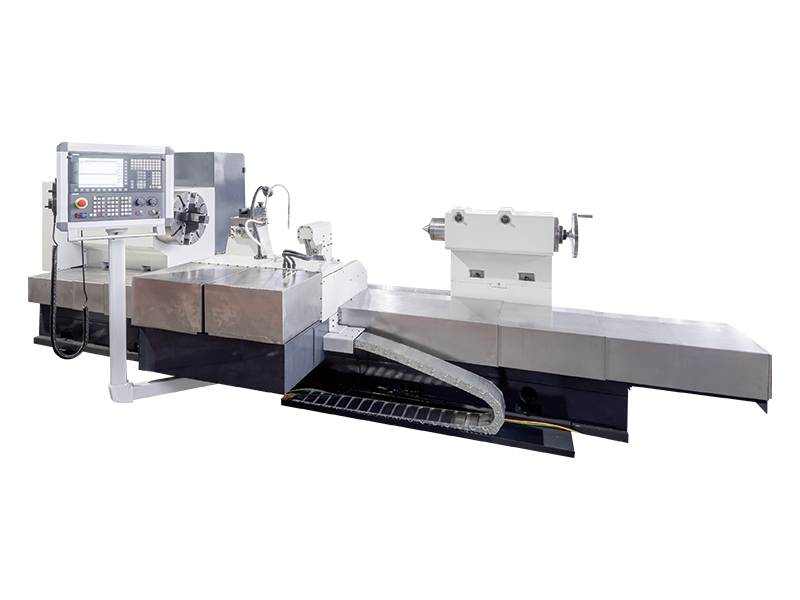
Valjci i alat predstavljaju značajnu investiciju, a prerano trošenje uzrokovano pogrešnim radnim parametrima oblik je otpada koji se s vremenom stvara. Odabir ispravnog pritiska valjka, brzine i brzine napredovanja za svaku vrstu materijala produljuje životni vijek alata i smanjuje učestalost skupih zamjena. Operateri bi također trebali izbjegavati obradu materijala izvan nazivne debljine ili raspona tvrdoće alata, budući da se na taj način trošenje ubrzava znatno iznad normalnih očekivanja.
Ručni ispravci i prerade troše radne sate koji bi se inače mogli potrošiti na produktivne zadatke. Dvije komplementarne strategije pomažu smanjiti ovaj oblik otpada: povećanje automatizacije gdje je to prikladno i osiguravanje da su operateri pravilno obučeni za rano otkrivanje problema.
Smanjenje otpada u CNC obradi valjaka nije jednokratni popravak već stalan proces mjerenja i usavršavanja. Praćenje ključnih metrika kao što su stopa otpada, vrijeme rada stroja i potrošnja energije po proizvedenoj jedinici daje jasnu osnovu prema kojoj se mogu mjeriti poboljšanja. Redovito pregledavanje ovih podataka s operaterima i osobljem za održavanje pomaže u prepoznavanju novih prilika za smanjenje otpada koje možda nisu vidljive jednom inspekcijom ili revizijom.
Zajedničkim rješavanjem upotrebe materijala, vremena rada stroja, potrošnje energije, dugotrajnosti alata i učinkovitosti rada, proizvođači mogu značajno smanjiti otpad u cijelom tijeku obrade valjaka. Ova poboljšanja ne samo da snižavaju troškove proizvodnje, već također pridonose dosljednijoj kvaliteti proizvoda i održivijoj proizvodnoj operaciji u cjelini.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:99 Tiantong Road, grad Nantong, provincija Jiangsu.
Tvornička scena
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Sva prava pridržana.


