


U konvencionalnoj obradi na tokarilici s valjcima, operateri se uvelike oslanjaju na ručno mjerenje, podešavanja ručnog kotača i očitanja analognog kotačića za kontrolu dubine rezanja, brzine napredovanja i dimenzija obratka. Svaki od ovih koraka predstavlja potencijalni izvor ljudske pogreške. Pogrešno očitavanje graduiranog brojčanika za pola gradacijske oznake — razlika od samo 0,02 mm — može dovesti do toga da cijeli obradak role bude izvan tolerancije, što rezultira skupom preradom ili čistim otpadom. Nagomilani umor tijekom dugih proizvodnih smjena dodatno degradira točnost operatera, budući da koncentracija potrebna za dosljedno čitanje i odgovaranje na analogne povratne informacije s vremenom opada. U industrijama kao što su proizvodnja papira, obrada čelika, tiskanje i proizvodnja tekstila, gdje geometrija površine valjaka izravno određuje kvalitetu konačnog proizvoda, ove dimenzionalne nedosljednosti uzrokovane ljudskim djelovanjem pretvaraju se u nedostatke na terenu, pritužbe kupaca i značajne financijske gubitke.
The fleksibilni tokarski stroj s digitalnim zaslonom visokih performansi je dizajniran posebno za rješavanje ovih ranjivosti. Zamjenom analognih brojčanika i ručne procjene digitalnim očitavanjem u stvarnom vremenu, programabilnom pohranom parametara i automatiziranom kontrolom povratne sprege, ova klasa strojeva iz temelja mijenja ulogu operatera od aktivnog izvršitelja mjerenja do nadzornika procesa — dramatično smanjujući učestalost i veličinu ljudskih pogrešaka bez potrebe za kapitalnim ulaganjem potpuno automatiziranog CNC obradnog centra.
Tokarski stroj s digitalnim zaslonom kombinira strukturnu robusnost teškog stroja za okretanje valjaka s integriranim sustavom digitalnog očitavanja (DRO) i, na modelima viših specifikacija, programabilnim kontrolnim sučeljem koje upravlja kretanjem osi, brzinom vretena i posmakom. Izraz "fleksibilan" odnosi se na sposobnost stroja da primi širok raspon promjera, duljina i materijala role - od malih tiskarskih cilindara promjera 100 mm do velikih valjaka tvornice papira koji prelaze 1500 mm - unutar iste platforme stroja, često kroz podesivo pozicioniranje zadnjeg dijela, izmjenjive sustave alata i promjenjive raspone brzine vretena.
"Visoka izvedba" opisuje kombinaciju krutosti vretena, snage rezanja, toplinske stabilnosti i digitalne preciznosti mjerenja koji zajedno omogućuju stroju održavanje uskih tolerancija dimenzija tijekom dugih kontinuiranih prolaza rezanja. Operacije na tokarilici s valjcima često uključuju prolaze uklanjanja materijala u dužini od nekoliko metara uzduž kaljenog čelika, lijevanog željeza, gumom obloženih ili kompozitnih površina valjaka — uvjeti koji testiraju i strukturni integritet stroja i konzistentnost povratne sprege kontrolnog sustava. Strojevi visokih performansi ispunjavaju ove zahtjeve kroz ojačanu konstrukciju kreveta, linearne kodere visoke rezolucije i mjerne sustave s kompenzacijom temperature.
Sustav digitalnog očitavanja središnja je tehnologija putem koje tokarski stroj s digitalnim zaslonom smanjuje ljudsku pogrešku. Linearni koderi — bilo optička staklena ljestvica ili tip magnetske trake — montirani su duž X-osi (poprečni klizač) i Z-osi (vozilo) tokarilice. Ovi enkoderi detektiraju stvarni položaj klizača s rezolucijama koje se obično kreću od 0,001 mm do 0,0001 mm na preciznim modelima i kontinuirano prenose te podatke na DRO zaslonsku ploču postavljenu u razini očiju operatera.
Jedan od najpodmuklijih izvora pogreške u radu analognog tokarilice je paralaksa — prividni pomak u položaju pokazivača brojčanika kada linija gledanja operatera nije savršeno okomita na lice brojčanika. Studije okruženja precizne strojne obrade dokumentirale su pogreške paralakse do 0,03 mm na standardnim kotačićima s ručnim kotačićima gledano iz tipičnih stojećih položaja. Digitalni zaslon u potpunosti eliminira paralaksu prikazujući apsolutnu numeričku vrijednost koja se čita identično bez obzira na kut gledanja operatera, visinu glave ili udaljenost od ploče. Ova jedina promjena uklanja izvor pogreške koji utječe na svaku pojedinačnu prilagodbu osi tijekom proizvodne smjene.
Moderni DRO sustavi na fleksibilnim tokarilicama s valjcima nude i apsolutne i inkrementalne načine pozicioniranja, koji se mogu prebacivati pritiskom na gumb. U apsolutnom načinu rada, sve prikazane koordinate odnose se na fiksnu referentnu točku - obično na kotrljajućoj strani ili referentnom rubu - uspostavljenu na početku operacije. U inkrementalnom načinu rada, zaslon se vraća na nulu na bilo kojoj poziciji koju definira operater, prikazujući samo udaljenost pomaknutu od te referentne točke. Sposobnost prebacivanja između ovih načina rada bez matematičkog izračuna sprječava akumulirane aritmetičke pogreške koje se javljaju kada operateri ručno prate više uzastopnih inkrementalnih pokreta na analognim strojevima, gdje se jedna pogreška dodavanja širi kroz sve sljedeće korake pozicioniranja.
Osim prikaza položaja u stvarnom vremenu, tokarilice s fleksibilnim digitalnim zaslonom visokih specifikacija uključuju sustave memorije parametara koji omogućuju cjelovite programe strojne obrade — uključujući ciljane promjere na više pozicija duž duljine valjka, brzine napredovanja, brzine vretena i dubine prolaza završne obrade — koje pohranjuje, poziva i izvršava bilo koji operater bez oslanjanja na individualnu razinu vještine ili iskustva.
Ova mogućnost rješava jedan od najupornijih problema dosljednosti kvalitete kod strojne obrade valjaka: varijacije između operatera. Kada iskusan rukovatelj postavlja prolaz za mljevenje valjka na temelju osjećaja, navike i osobnih pravila koja su se razvijala godinama, repliciranje te postavke s manje iskusnim kolegom unosi znatnu varijabilnost. S digitalnom pohranom parametara, dokazani parametri prvog operatera postaju validirani program kojeg se svaki sljedeći operater može prisjetiti i izvršiti s identičnim postavkama, bez obzira na njihovu individualnu razinu iskustva. Rezultat je da dio kvalitete postaje funkcija programa, a ne osobe - temeljna promjena u filozofiji osiguranja kvalitete.
Mnogi tokarski strojevi s digitalnim zaslonom implementiraju ciljnu vrijednost sa zvučnom ili vizualnom funkcijom upozorenja. Operater unosi konačnu ciljanu dimenziju za određeni rez, a DRO sustav nadzire očitavanje položaja uživo u odnosu na ovaj cilj. Kako se alat približava unutar programirane blizine — na primjer, 0,05 mm od konačnog promjera — sustav aktivira indikator upozorenja, upozoravajući operatera da uspori brzinu napredovanja i pripremi se za zaustavljanje. Ovo sprječava uobičajenu pogrešku prekoračenja ciljnog promjera tijekom nepažljivog ili iscrpljenog ručnog dodavanja, koja se na tokarilici s valjkom ne može ispraviti bez ponovnog montiranja i ponovnog rezanja s većeg promjera.
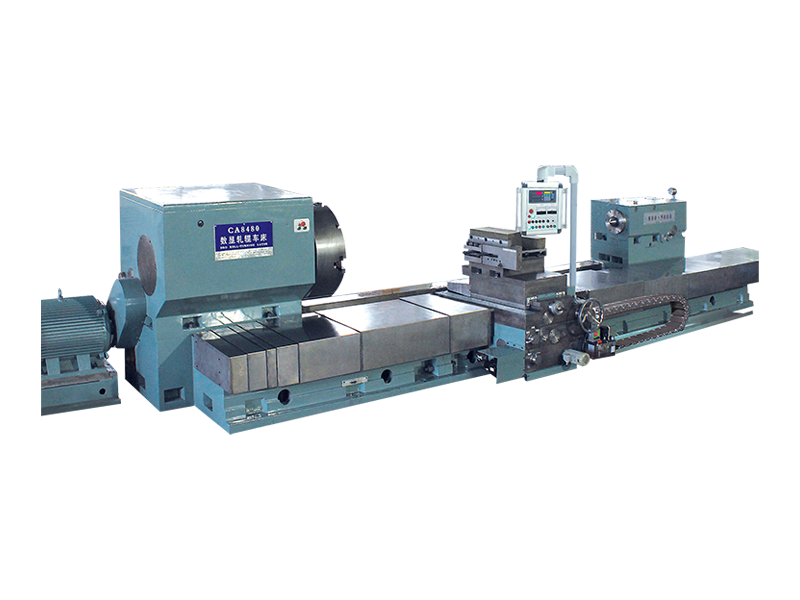
Tokarilice za valjke s digitalnim zaslonom dostupne su u nekoliko konfiguracija s postupno višim razinama automatizacije i mogućnostima smanjenja pogrešaka. Tablica u nastavku uspoređuje ključne značajke u standardnim, poboljšanim konfiguracijama i konfiguracijama visokih performansi kako bi pomogla kupcima da identificiraju pravu razinu specifikacije za svoje proizvodne zahtjeve.
| Značajka | Standardni DRO | Poboljšani DRO | Visoka izvedba |
| Razlučivost zaslona | 0,001 mm | 0,001 mm | 0,0001 mm |
| Pohranjivanje parametara | Nijedan | Do 50 programa | Neograničeno (USB/mreža) |
| Funkcija upozorenja na cilj | br | Zvučno upozorenje | Zvučno zaustavljanje automatskog uvlačenja |
| Vrsta kodera | Magnetska traka | Optička staklena vaga | Optička toplinska kompenzacija |
| Kontrola brzine vretena | Ručni mjenjač | Pogon varijabilne frekvencije | Servo-kontroliran pomoću CSS-a |
| Izlaz podataka | Nijedan | USB izvoz | Mrežna/MES veza u stvarnom vremenu |
Tokarilice visokih performansi s digitalnim zaslonom opremljene pogonima vretena sa servo upravljanjem mogu implementirati konstantnu površinsku brzinu (CSS) — funkciju koja automatski prilagođava broj okretaja vretena dok se alat za rezanje pomiče radijalno prema unutra ili prema van tijekom operacija sučeljavanja kako bi se održala dosljedna brzina rezanja na vrhu alata bez obzira na trenutni promjer obratka. Na tokarilici s valjcima gdje operater ručno odabire fiksnu brzinu vretena, stvarna brzina rezanja na vrhu alata se mijenja kako promjer varira, uzrokujući nedosljedno formiranje strugotine, varijaciju završne obrade površine i nepredvidivo trošenje alata. Ove varijacije zahtijevaju od operatera donošenje kontinuiranih kompenzacijskih prosudbi — što je kognitivno zahtjevan zadatak koji uvodi daljnju ljudsku pogrešku, osobito tijekom dugih profila rola s više promjera.
CSS kontrola u potpunosti uklanja ovo kognitivno opterećenje automatiziranjem odziva brzine vretena. Operater jednostavno unosi ciljnu površinsku brzinu u metrima u minuti za materijal obratka koji se reže, a upravljački sustav transparentno obrađuje sve prilagodbe broja okretaja u minuti. Rezultat je dosljedna završna obrada površine preko cijelog profila valjka, predvidljiv i ponovljiv vijek trajanja alata i potpuno uklanjanje grešaka operatera u podešavanju povezanih s brzinom površine.
Osim tehničkih specifikacija, praktični svakodnevni tijek rada fleksibilnog tokarilice s digitalnim zaslonom visokih performansi strukturiran je tako da minimalizira kognitivno opterećenje operatera tijekom ponavljajućih proizvodnih ciklusa. Smanjenje pogreške postiže se ne samo boljim mjernim hardverom, već i inteligentnim dizajnom sučelja koje operatere vodi kroz svaki korak procesa.
Proizvođači koji su prešli s konvencionalnih analognih tokarilica s valjcima na fleksibilne strojeve s digitalnim zaslonom visokih performansi dosljedno izvješćuju o mjerljivim smanjenjima u stopama odbacivanja dimenzija. Tipična dokumentirana poboljšanja uključuju smanjenje odbacivanja promjera izvan tolerancije od 60 do 80 posto u usporedbi s osnovnim vrijednostima prije konverzije, smanjenje nesukladnosti završne obrade površine od 40 do 60 posto koje se mogu pripisati CSS kontroli i dosljednom upravljanju brzinom dodavanja, te smanjenje pogrešaka prvog dijela povezanih s postavljanjem od preko 70 posto kroz vođene sekvence postavljanja i opoziv pohranjenog programa.
Ova poboljšanja izravno se prevode u smanjene troškove otpadnog materijala, niže radne sate prerade, kraća vremena isporuke i poboljšane rezultate zadovoljstva kupaca — sve to zahvaljujući ulaganju u stroj koje obično košta djelić ekvivalentnog potpuno CNC tokarskog centra. Za operacije strojne obrade valjaka gdje se promjeri, duljine i materijali obratka često razlikuju, fleksibilnost platforme tokarilice s digitalnim zaslonom — koja se može brzo reprogramirati za svaku novu specifikaciju valjka bez dugotrajnog uređivanja CNC programa — pruža dodatne prednosti produktivnosti koje dodatno jačaju slučaj povrata ulaganja za prijelaz s tradicionalne analogne opreme.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:99 Tiantong Road, grad Nantong, provincija Jiangsu.
Tvornička scena
Copyright@ Jiangsu Dingshun Heavy duty Machine Tool Co., Ltd. Sva prava pridržana.


